
Fokus: Farbfreigabe
Farbe ist mehr als nur eine Zahl
Delta E, Contract-Proof und Farbmanagement im Produktionsprozess
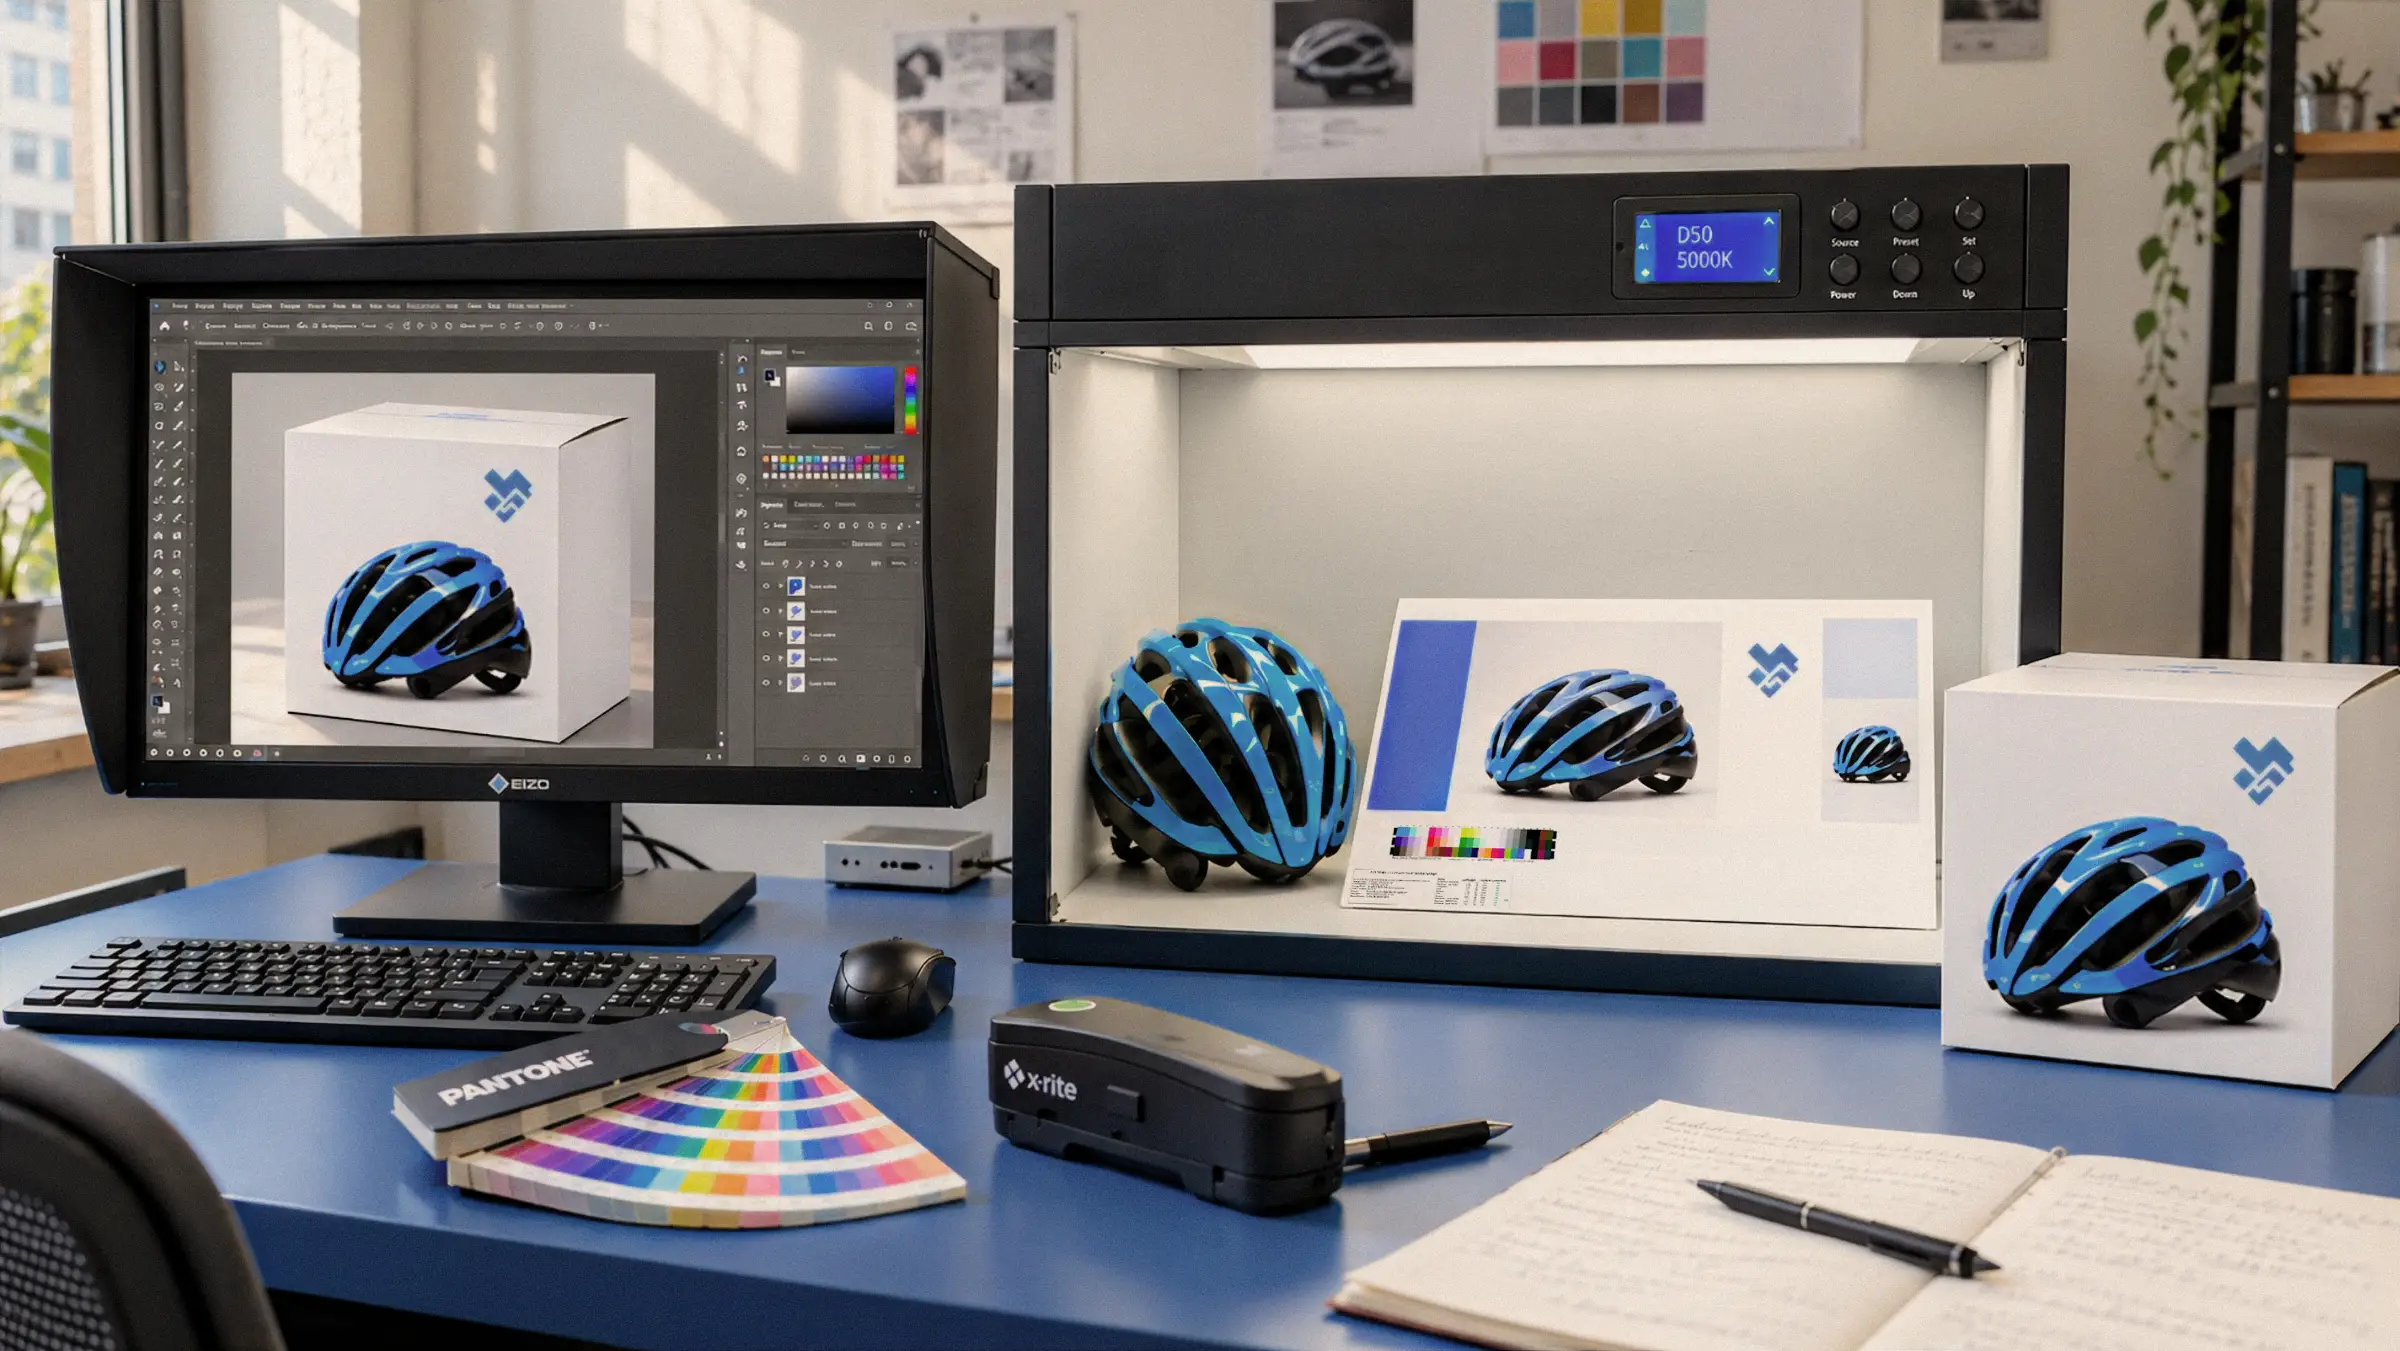
Die Farben sind Taten des Lichts, Taten und Leiden.
Johann W. Goethe, Zur Farbenlehre, 1810
Das Artwork sieht auf dem Bildschirm richtig gut aus. Prima. Hervorragende Arbeit. Der digitale Entwurf ist perfekt, alle Beteiligten haben grünes Licht gegeben, der Kunde ist glücklich, das Team ebenso. Jetzt geht es an die Produktion.
Die Dateien sind fachgerecht abgeschlossen, der Farbraum stimmt, die Profile sind sowohl im Dokument als auch in den eingebundenen Dateien eingebettet. Der Zulieferer erhält die Daten und den Contract-Proof (farbverbindliche Referenz), alles sieht gut aus: Die CtP-Belichtung (Computer-to-Plate) verläuft ohne Beanstandungen, die Maschinen laufen an.
Nach der üblichen Vorlaufzeit für Druck und Veredelung und zwei bis drei Wochen Versanddauer trifft das fertige Muster endlich im Unternehmen ein. In der Normlichtkabine (Lichtkabine für die normgerechte Farbbeurteilung) liegen der zertifizierte Contract-Proof und das nagelneue Muster nebeneinander.
Die Delta-E-Werte (ΔE, der gemessene Farbabstand) zwischen den Farben der Referenz und denen des Musters liegen zwischen 0,8 und 1,5 – ein mehr als akzeptables Resultat. Und doch zeigen sich dem Auge zwei unterschiedliche Ergebnisse. Erwartungen und Realität prallen aufeinander.
Warum sich die Farbe zwischen Contract-Proof und Endprodukt verändert
Die Diskrepanz zwischen dem, was wir am Monitor bearbeiten und am Contract-Proof beurteilen, und dem, was in der Produktion physisch reproduziert werden kann, ist systembedingt. Dabei spielt eine Reihe von Faktoren zusammen.
Es gibt Hunderte von Bedruckstoffen desselben Typs und mit demselben Namen, die von verschiedenen Unternehmen hergestellt werden und jeweils eigene Merkmale aufweisen. Druck- und Veredelungsmaschinen basieren auf unterschiedlichen Technologien und Konfigurationen. Und dann sind da noch Druckfarben, Lacke, Klebstoffe, Folien und weitere Verbrauchsmaterialien, alle mit ihren jeweils eigenen Eigenschaften.
Alle diese Elemente beeinflussen das Ergebnis, und zwar weit über die Verkleinerung des Farbumfangs (Gamut) hinaus. Der Bedruckstoff, die Laminierung oder ein auf ein Detail aufgetragener Lack können bei Verpackungen wie bei Publikationen die visuelle Wahrnehmung des Produkts grundlegend verändern (Quelle: Fogra).
Das Druckergebnis kann dem Contract-Proof entsprechen. Der RIP (Raster Image Processor) kann die Farbseparation an Druckbedingungen und Bedruckstoff anpassen. Aber es gibt Grenzen, an denen jede Konvertierung scheitert.
Und vor allem: Das fertige Produkt ist nicht mehr nur das Ergebnis des Drucks. Nach dem Druck folgen Laminierung, Lackierung, Kaschierung, Heißfolienprägung, Rillen, Falzen und weitere Arbeitsschritte. Der Contract-Proof stellt eine Referenzbedingung dar, kann aber häufig nicht vollständig abbilden, was mit dem Produkt in allen diesen Phasen geschieht.
Das Problem ist also nicht zwingend ein Produktionsfehler. Es besteht vielmehr darin, dass das gewünschte Ergebnis nicht in Bezug auf die realen Produktionsbedingungen definiert wurde. Mehr dazu: Die Rolle der Druckvorstufe
Erneutes Sampling und weitere Monate für die Farbkorrektur
Üblicherweise beginnt jetzt ein Hin und Her aus E-Mails und Telefonaten mit Reklamationen, und beim Zulieferer wird ein neues Sampling angefragt.
Diesmal wird der Probedruck vom Zulieferer „ernster“ genommen. Vielleicht werden in der Produktion die Bedruckstoffe gewechselt und Artwork und Sonderfarben unter Berücksichtigung der Veredelungsprozesse nach dem Druck – z.B. Laminierung, Heißfolienprägung, Blindprägung oder partielle Lackierung (Spotlack) – angepasst, um eine bessere visuelle Übereinstimmung zwischen Contract-Proof und Endprodukt zu erzielen.
Das zweite Muster trifft im Unternehmen ein. Wieder geht es in die Normlichtkabine, und diesmal sehen sich Contract-Proof und Endprodukt ähnlich.
Doch die Delta-E-Werte zwischen den Farben des Contract-Proofs und denen des Musters liegen bei 3 bis 4. Das Marketing wird die Serienproduktion vielleicht noch freigeben, aber die Qualitätssicherung garantiert nicht.
Und ein paar Monate sind auch schon wieder vergangen.
Mehr dazu: Sampling Rounds im Verpackungsdruck: Das Problem ist nicht die PDF-Datei
Gleiches Muster, gegensätzliche Urteile: Spektralfotometer und menschliche Farbwahrnehmung
Das Delta E wird mithilfe einer festgelegten Messgeometrie anhand von Messungen an kleinen Messfeldern berechnet. Das Auge dagegen betrachtet das gesamte Objekt und nimmt auch wahr, wie die Oberfläche das Licht reflektiert. Eine matte Laminierung oder ein glänzender Lack können deshalb Sättigung, Kontrast und Farbtiefe verändern, auch wenn der gemessene Wert nahezu gleich bleibt.
Das Delta E kann also ein Muster validieren, das vom Auge abgelehnt wird – und umgekehrt. Der Messwert ist wichtig, um die Produktion zu kontrollieren und eng an einer Referenz zu halten.
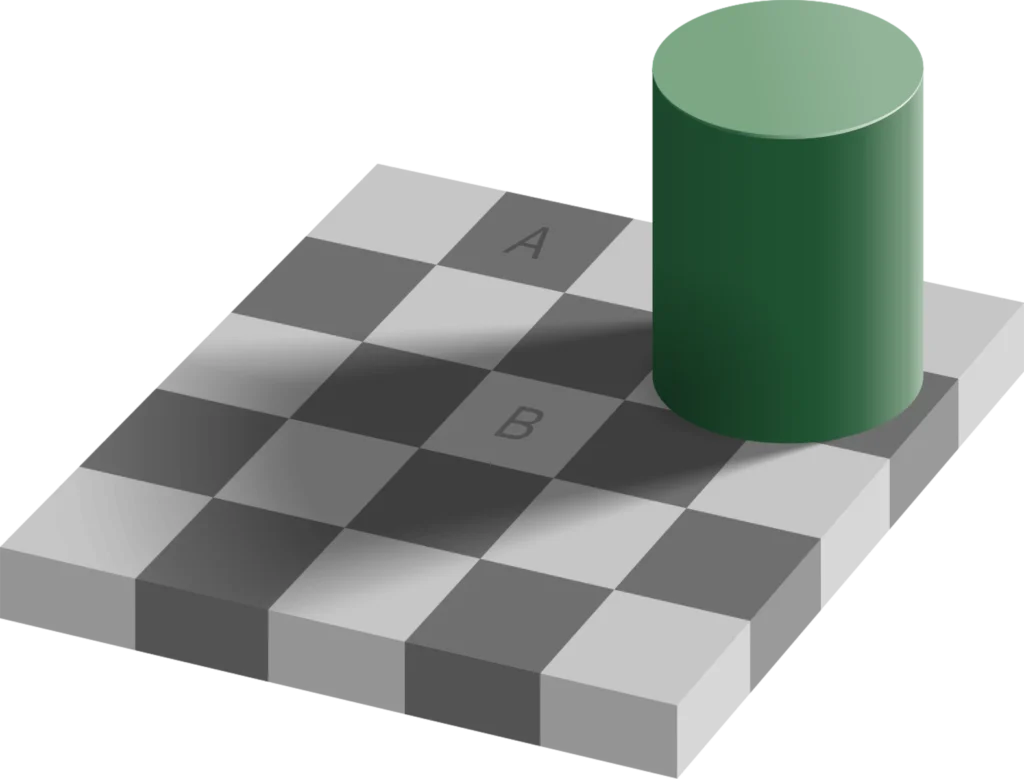
Er kann die Beurteilung des fertigen Produkts aber nicht ersetzen, weil das Auge das Gesamtbild wahrnimmt.
Die Entscheidung kann daher nicht von einer einzigen Zahl abhängen: Gemessener Wert und visuelle Beurteilung müssen gemeinsam abgewogen werden, und zwar anhand von Kriterien, die vor der Produktion festgelegt wurden (Quelle: X-Rite). Eine starre Ausrichtung des Prozesses an Zahlenwerten bedeutet in manchen Fällen, zu ignorieren, was das Produkt tatsächlich kommuniziert, und weitere Sampling-Runden zu riskieren – und das wiederum bedeutet verschwendetes Geld, verschwendete Zeit und jede Menge Frust.
Farbmanagement ist nicht dazu da, eine korrekte Zahl zu erzielen. Es ist dazu da, das physische Ergebnis vorhersagbar zu machen.
Farbmanagement: Kunde und Zulieferer müssen dieselbe Sprache sprechen
Die Produktionsmethode ist Sache des Zulieferers: Maschinen, Profil, Druckfarben und interner Prozess. Einen Contract-Proof zu erstellen, der die vereinbarten Spezifikationen für die Veredelung und die Möglichkeiten des Zulieferers berücksichtigt, liegt hingegen in der Verantwortung des Kunden.
Damit das möglich ist, dürfen Artwork und Contract-Proof nicht isoliert entstehen. Sie werden erst nach dem Gespräch mit dem Zulieferer erstellt: Was kann er leisten, wo liegen seine Grenzen, welche Bedruckstoffe setzt er ein? Und sie werden zusammen mit den übrigen Spezifikationen und mit einer klaren Anforderung übergeben: Sie müssen die Produktion bis zur Veredelung begleiten und dürfen nicht schon in der Druckabteilung enden. Mehr dazu: Was „produktionsfertig“ wirklich bedeutet
Unter diesen Voraussetzungen erhält der Zulieferer nicht einfach ein PDF mit einem Artwork zur Reproduktion. Er erhält eine Referenz, von der er weiß, dass er sie umsetzen kann, und trägt die Verantwortung dafür, diese Referenz im vereinbarten Prozess einzuhalten.
Wie man einen Contract-Proof vor der Freigabe beurteilt
Ein verlässlicher Farbfreigabe-Prozess beginnt damit, dass allen Beteiligten klar ist, was genau freigegeben wird. Das funktioniert nur, wenn das Team (oder der Kunde) den Proof korrekt beurteilen kann.
Unter welchen Bedingungen muss ein Proof betrachtet werden? Worauf sollte man achten? Was ist nach einer matten Laminierung oder einem Lack zu erwarten? Welche Abweichungen sind systembedingt und welche weisen auf ein Problem hin?
Farbe hängt nicht nur vom Objekt selbst ab, sondern auch von dem Licht, von dem es beleuchtet wird. Deshalb ist eine Normlichtkabine kein Accessoire. Zwei Muster, die unter einem Licht übereinstimmen, können unter einem anderen auseinanderlaufen (Metamerie), und Bedruckstoffe mit optischen Aufhellern (OBA) reagieren je nach Spektrum der Lichtquelle unterschiedlich.
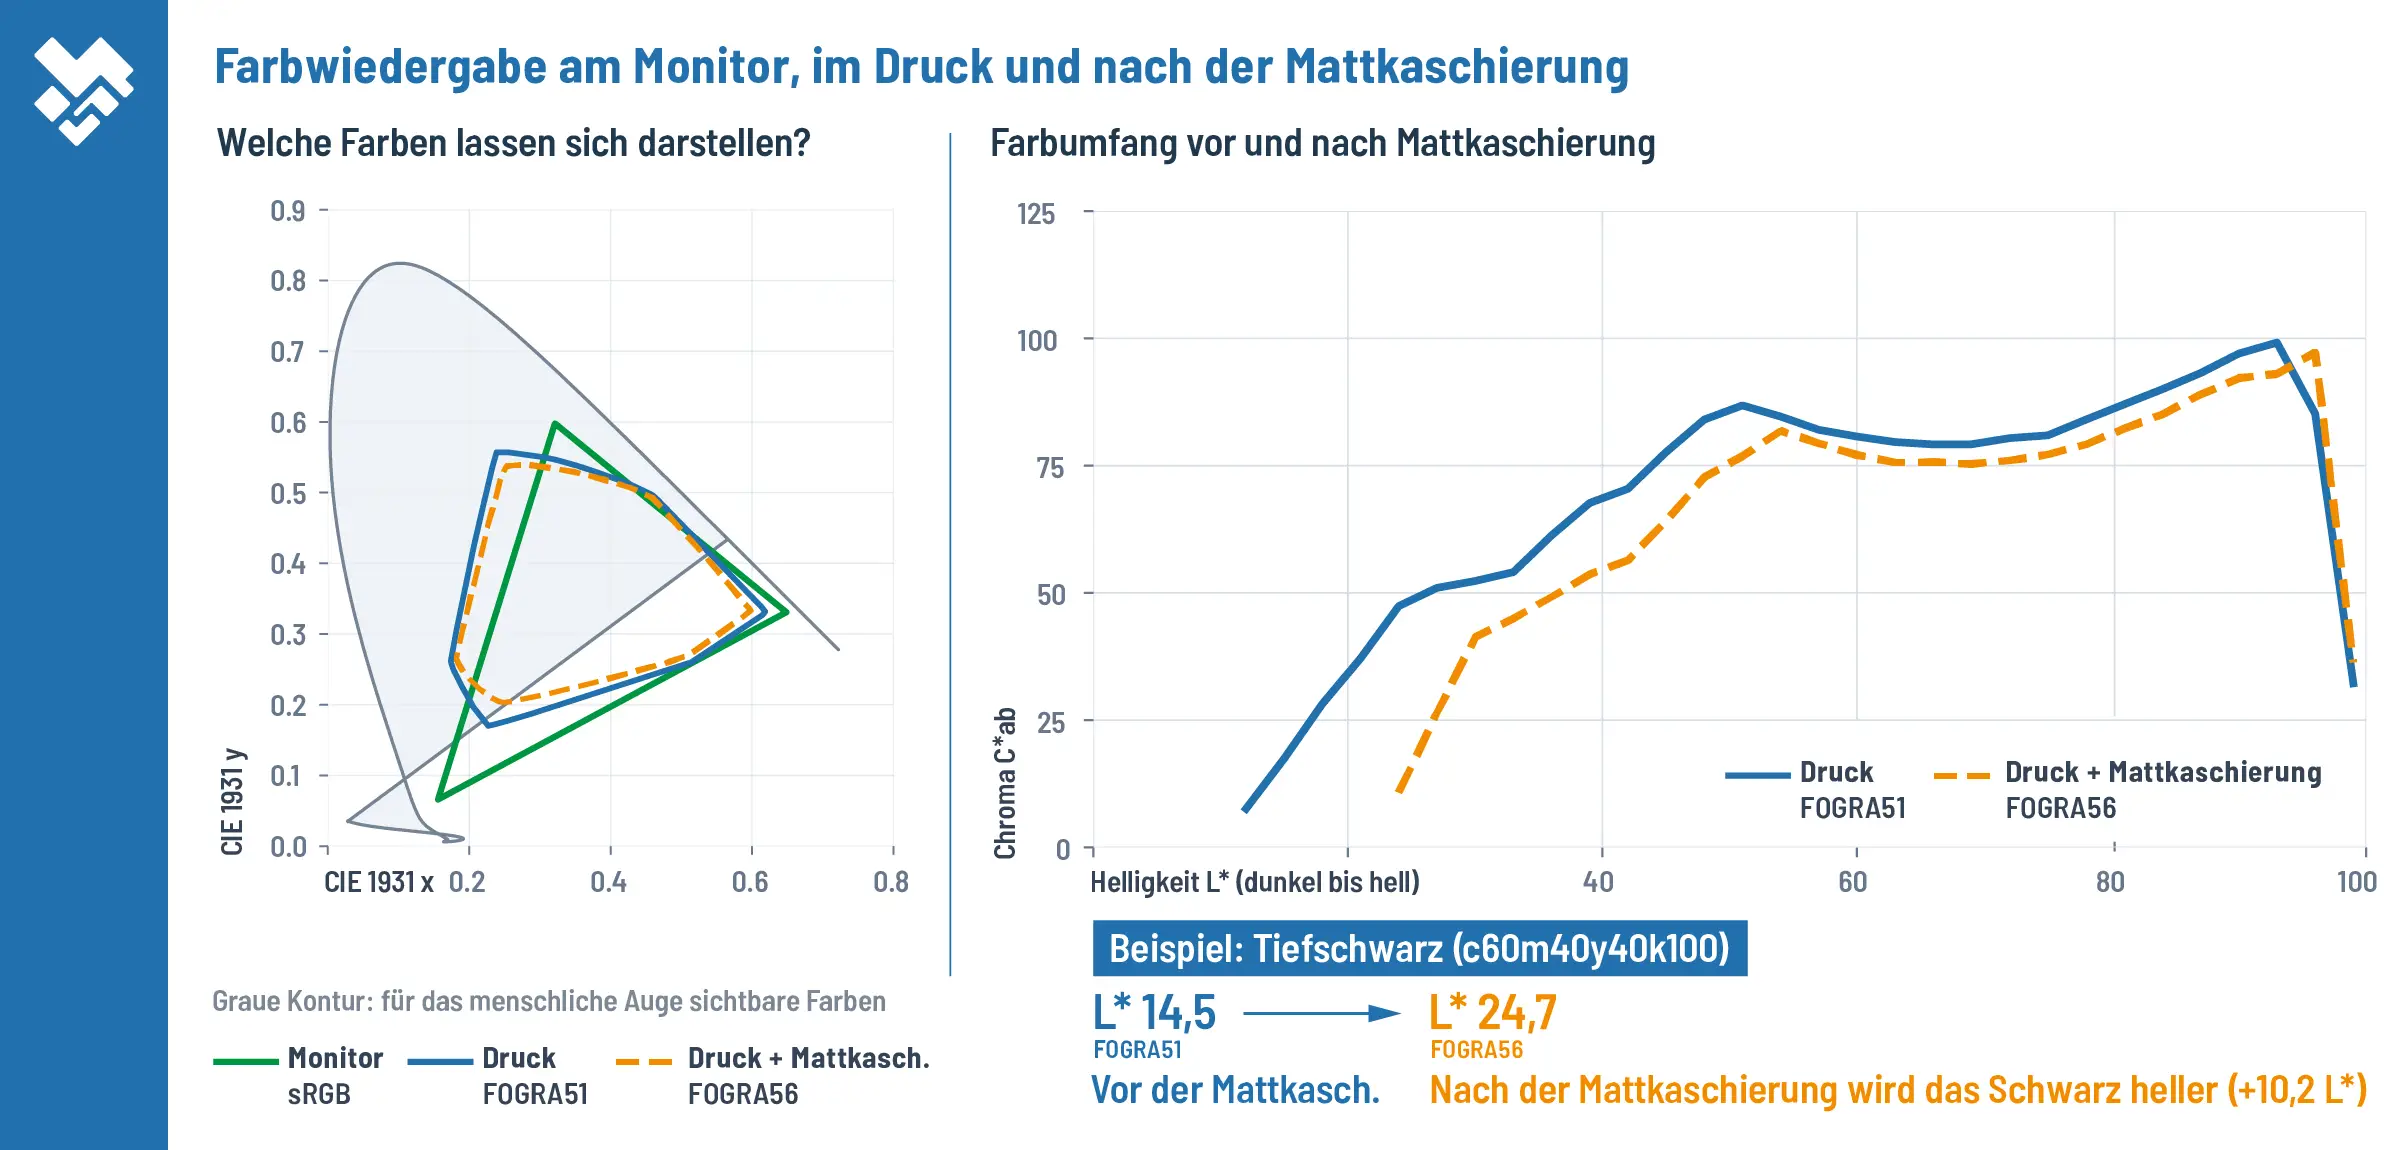
Erforderlich sind standardisierte Betrachtungsbedingungen, dieselben Beurteilungskriterien auf Seiten aller Beteiligten und das Bewusstsein, dass eine Veredelung das Erscheinungsbild derselben Farbe erheblich verändern kann (Quelle: ISO 3664:2025).
Ein Proof muss nicht nur korrekt erstellt werden. Er muss auch korrekt interpretiert werden.
Farbmanagement und Contract-Proof: Das macht ppress.pro
ppress.pro bringt das Farbmanagement vom Bildschirm in den Produktionsprozess.
Wir beraten, liefern, profilieren und kalibrieren Software, Drucker, RIPs, Normlichtkabinen und Spektralfotometer. Wir schulen die Beteiligten, damit sie einen verlässlichen Contract-Proof erstellen und beurteilen können.
Und wir arbeiten direkt mit dem Zulieferer, in seiner technischen Sprache: Wir übersetzen das Farbziel des Kunden in eine Anforderung, die auf den realen Produktionsprozess anwendbar ist.
Das Ergebnis ist kein „perfekter“ Farbwert im numerischen Sinn. Es ist ein definiertes, nachprüfbares Ergebnis, das vor Produktionsbeginn gemeinsam festgelegt wird.
Die Arbeit von ppress.pro besteht darin, im Vorfeld die Bedingungen dafür zu schaffen, dass gleich das erste Muster auch das richtige ist: die Referenz definieren, den Produktionsprozess kennen, die Grenzen des Zulieferers prüfen, und festlegen, wie das Ergebnis beurteilt wird.
Je mehr Probleme vorab erkannt und damit verhindert werden, desto weniger müssen im Sampling gelöst werden. Und jede vermiedene Sampling-Runde bedeutet weniger Wartezeit, weniger Versendungen, weniger Änderungen am Artwork und weniger Zeitaufwand für alle Beteiligten – und damit auch weniger Kosten.
Unser Ansatz dient also nicht nur der besseren Farbkontrolle. Er macht die gesamte Produktion planbarer, schneller und günstiger. (Quelle: Heidelberg).
So verändert sich das Anfangsbild: In der Normlichtkabine betrachten Qualitätssicherung und Marketing den Contract-Proof, den beide im Vorfeld freigegeben haben. Daneben ein Muster, das der Zulieferer erstellen konnte, weil er die Anforderungen genau kannte und wusste, wie sie zu erfüllen waren.
Das Muster wird freigegeben und die Serienproduktion kann beginnen. Voilà!
PPRESS.PRO
Zuverlässige, planbare Druckergebnisse. Vor dem Produktionsstart.
Sprechen wir darüber.